


Het vullen van cartridges is de meest volgordegevoelige stap bij de aseptische productie van kleine volumes. De container arriveert zonder basis, is aan beide uiteinden afgedicht en elke stroomopwaartse parameter (bellenvangst, vacuümniveau, krimpkoppel) draagt rechtstreeks bij aan de vulnauwkeurigheid en de integriteit van de containersluiting. Deze gids loopt door defarmaceutische cartridge vullenproces stap voor stap, de aseptische omstandigheden die elke stap vereist, en de apparatuurspecificaties die de moeite waard zijn om te bevestigen voordat een lijn wordt gespecificeerd of een leverancier wordt geselecteerd.
Belangrijkste afhaalrestaurants
- Een patroon wordt twee keer gevuld en verzegeld, dus de oriëntatie van de container en de positie van de stop zijn net zo belangrijk als de nauwkeurigheid van de pomp.
- Het insluiten van belletjes, en niet de nauwkeurigheid van de pomp, is doorgaans de grens voor de afstoting van zichtbare deeltjes.
- Vacuümstoppers regelen het gas in de kopruimte en de plaatsing van de stop; beide hebben hun eigen validatieparameters nodig.
- Formaatflexibiliteit, barrière-interface en inspectiebereik zijn drie items die na installatie duur zijn om toe te voegen.
Op deze pagina
1. Wat maakt het vullen van cartridges anders dan het vullen van injectieflacons of PFS?
2. Het vulproces voor farmaceutische cartridges, stap voor stap
3. Aseptische vereisten: ISO 5, RABS en isolatorafwegingen
4. Controlelijst apparatuurspecificaties
5. Veelvoorkomende storingsmodi en hoe u deze kunt verifiëren
6. Veelgestelde vragen
Wat het vullen van cartridges anders maakt dan het vullen van injectieflacons of PFS
Een injectieflacon is een beker: één open uiteinde, een stabiele basis, één afdichting. Een voorgevulde spuit is voorzien van een naaldbescherming en een zuigerstang, maar wordt nog steeds via één open uiteinde gevuld. Een patroon is een rechte buis met afdichtingen aan beide uiteinden - een plunjerstopper aan de staart, een aluminium dop over een septum aan de kop - en daarom beschrijven operators het formaat als een injector zonder basis.
Er volgen twee gevolgen. De container heeft een hoog zwaartepunt en vrijwel geen voetafdruk, waardoor hij onstabiel is tijdens het decoderen en transport op lijnsnelheid. En omdat de staartseal vaak vóór het vullen wordt geplaatst, is de container tijdens een deel van de cyclus effectief aan de onderkant open, wat verandert hoe lucht binnenkomt en hoe deze wordt verplaatst.
Containergeometrie en de logica met twee zegels
De geometrie bepaalt ook de inspectiestrategie. Een stop die enigszins gekanteld is of niet goed op zijn plaats zit, is meestal onzichtbaar op het moment dat deze gebeurt; het komt pas later naar voren als een afdichtingsfout na het krimpen of transport. Daarom horen visuele controles op de positie van de stop thuis bij het vullen en niet bij de eindinspectie. Voor een koper is de geometrie ook de specificatietrigger: een biofarmaceutisch patroonvulproces moet de oriëntatie, het meevoeren van bellen en twee sluitingen controleren, terwijl een injectieflaconlijn er één regelt.
|
Formaat |
Afdichtingen om te sluiten |
Typisch vulvolume |
Dominant procesrisico |
|
Flacon |
Eén (stopper plus krimp) |
1–20 ml |
Stopperzitting, zuurstof in de hoofdruimte |
|
Voorgevulde spuit |
Twee (plunjer, naaldbeschermer of tipdop) |
0,5–20 ml |
Integriteit van de naaldbescherming, inbrengen van de plunjerstang |
|
Patroon |
Twee (staartplunjer, hoofdkap met septum) |
0,2–5,0 ml |
Insluiting van bellen, diepte van de stop, krimpmoment |
Alleen typische bereiken - bevestig het werkbereik aan de hand van uw eigen containertekening en sluitingsspecificatie.
Het biofarmaceutische patroonvulproces, stap voor stap
Of de container nu arriveert als een kant-en-klaar (RTU) nest en kuip of als gewassen en gedepyrogeneerde bulk, het vulproces van de cartridge volgt dezelfde volgorde: containeroverdracht en -oriëntatie, vullen, vacuümstoppen, afdichten van aluminium doppen, in-line inspectie. Op veel lijnen wordt vóór het vullen een staartzuiger geplaatst, waardoor de buis in een bodemloze spuit verandert.
1. Containerbehandeling: nest-, kuip- en oriëntatiecontrole
Containerbehandeling is het eerste controlepunt en het vaakst ondergespecificeerde controlepunt. Een centrifugale descrambler in combinatie met trillingsoriëntatie of op zicht gebaseerde positionering houdt de buis rechtop en vermindert het contact tussen fles en fles tijdens de overdracht. Voor RTU-formaten hebben kuipopening, nestextractie en oppervlaktedecontaminatie hun eigen parameters nodig: deeltjesgeneratie tijdens filmverwijdering, het overdrachtspad naar de kritische zone, en – wanneer een isolator wordt gebruikt – de integriteit en decontaminatievalidatie van de overdrachtsinterface.
2. Vullen: bellencontrole en dosisnauwkeurigheid
Bij een biofarmaceutisch patroonvulproces liggen de vullingen doorgaans tussen 0,2 ml en 5,0 ml, en het product is meestal een schuifgevoelige, schuimgevoelige eiwit-, peptide- of polymeeroplossing. Met hoge snelheid botst de straal van de vulnaald op het vloeistofoppervlak en neemt lucht mee; de resulterende microbellen beïnvloeden zowel het geleverde volume als het zichtbare deeltjesresultaat bij inspectie.
Twee tegenmaatregelen zijn standaard. In-line vacuümontgassing verlaagt de hoeveelheid opgelost gas voordat het product de naald bereikt. Vloeistofniveauvolgende vulling brengt de naald omhoog naarmate het niveau stijgt, waardoor de impact op het oppervlak wordt verminderd. Voor producten met een hoge viscositeit, zoals hyaluronzuur, is het verwijderen van luchtbellen moeilijker en wordt de combinatie van vacuümvulling met een pomplichaam met lage schuifkracht eerder noodzakelijk dan optioneel.
Aan de doseerzijde bieden keramische plunjerpompen slijtvastheid en lage afschuiving, en de doseernauwkeurigheid moet normaal gesproken binnen ± 1% worden gehouden. Peristaltische opties ruilen een deel van die precisie in voor een stroompad voor eenmalig gebruik en een lichtere reinigingsvalidatielast - een afweging die moet worden gemaakt op basis van de productkenmerken en het batchplan, en niet alleen op basis van de prijs.
3. Vacuümstoppen: wat de onderdruk eigenlijk doet
Door atmosferische stoppers wordt de stop in de open hals gedrukt. Vacuümstoppen trekt eerst een negatieve druk in de container en plaatst vervolgens de stop, waardoor het resterende gas in de kopruimte wordt geëvacueerd en de stop strak tegen de muur wordt geplaatst. Het praktische voordeel is een lager risico op het terugveren van de stop en onvolledige afdichting veroorzaakt door opgesloten gas.
Tijdens de proceskwalificatie moeten drie parameters worden bevestigd: het regelbereik en de stabiliteit van het vacuümniveau, de uniformiteit van de zitkracht en de consistentie van de stoppositie na het zitten. Voor zuurstofgevoelige producten horen gasvervanging (meestal stikstofzuivering vóór evacuatie) en het resulterende resterende zuurstofdoel in dezelfde parameterset, en niet in een aparte discussie.
4. Afdichting en integriteit van de aluminium dop
De dop wordt gesloten door middel van een schroefdop of krimpen (de tweede helft van het vullen en sluiten van de cartridge) en de kwaliteit van die sluiting bepaalt de integriteit van de sluiting van de container gedurende de gehele houdbaarheid. Een afdeksysteem moet het koppel of de krimpkracht bij elke cyclus monitoren en registreren, zodat de mechanische weerstand kan worden bepaald en afdichtingsdefecten binnen een gedefinieerde tolerantie kunnen worden gehouden.
Doppen met een kleine diameter bevinden zich in een smal torsievenster en de referentiewaarde moet afkomstig zijn van de validatiegegevens van de dopleverancier plus uw eigen tests, in plaats van uit een algemene tabel. De integriteit na afdichting wordt normaal gesproken geverifieerd door lekdetectie met hoge spanning, microbiële onderdompeling of het binnendringen van kleurstof, wat bevestigt dat het elastomeer tegen de glasflens is samengedrukt in de mate die de farmacopeemethode vereist.
5. Inspectie in de lijn: gewicht, positie van de stop, zuurstof in de hoofdruimte
Inspectie vindt plaats naast het proces en niet erna. Een typische scope omvat het vulgewicht door middel van zeer nauwkeurige loadcell- of lasermetingen, zicht op de positie van de stop, resterende zuurstof in de hoofdruimte, indien van toepassing, en herkenning van cosmetische defecten.
Gewichtsverificatie per container verwerpt eenheden die buiten de tolerantie vallen en, net zo belangrijk, produceert de trendgegevens die worden gebruikt om preventief onderhoud aan de doseerpompen te plannen. Het zicht op de positie van de stop moet worden behandeld als een verplichte controle van de patroonleidingen: het defect is hier goedkoop op te sporen en duur om later als lek te ontdekken.
Aseptische vereisten: ISO 5, RABS en isolatorafwegingen
Defarmaceutische cartridge vullenHet proces is per definitie aseptisch, en de barrièrebeslissing bepaalt de hele lijn. Het vullen, stoppen en afdichten gebeurt normaal gesproken in een kap met laminaire stroming of een barrièresysteem met beperkte toegang (RABS) of isolator, met een HEPA-gefilterde verticale unidirectionele luchtstroom die ISO 5-zuiverheid handhaaft zoals gedefinieerd in ISO 14644-1, tegen een gecontroleerde achtergrondomgeving.
Het selecteren van een isolator is niet alleen een kwestie van hoe de reinheid wordt gehandhaafd. Het repareert ook de indeling van de handschoenpoorten, de configuratie van de overdrachtskamer, de validatiestrategie voor een in-line sterilisatiecyclus zoals verdampt waterstofperoxide en de achtergronddrukcascade. Drie punten zijn de moeite waard om in de technische overeenkomst te regelen: of de voetafdruk van de vulmachine daadwerkelijk overeenkomt met de opening van de barrière, of de laminaire stroming wordt verstoord door het bewegende mechanisme, en of rookstudies onder dynamische omstandigheden het luchtstroompatroon binnen de barrière bevestigen.
Stroompaden die in contact komen met producten vereisen de mogelijkheid om ter plekke schoon te maken en ter plekke te steriliseren, of om modulaire interfaces die snel kunnen worden gedemonteerd en in de autoclaaf kunnen worden geplaatst. Materiaalcertificaten en compatibiliteitsgegevens voor pompen, kleppen, slangen en afdichtingen moeten worden afgesloten bij de ontwerpkwalificatie en mogen niet worden uitgesteld tot de inbedrijfstelling.
Nauwkeurigheid en stopkwaliteit kunnen niet worden bewezen op een onbelaste machine. Voor de verificatie moet gebruik worden gemaakt van gezuiverd water en een placebo die is afgestemd op de viscositeit van het daadwerkelijke product, over meerdere opeenvolgende vullingen, waarbij de relatieve standaardafwijking per kanaal wordt berekend. Het vacuümniveau en de insteekdiepte van de stop worden gecontroleerd met een speciale meter, waarbij de gemonteerde positie van de stop in de buis wordt gemeten, omdat die afmeting bepaalt of een aandrijfstang van een pen-injector deze later zal hinderen.
Controlelijst apparatuurspecificaties
De meeste hiaten in de specificaties verschijnen aan de randen van een formatenfamilie: het kleinste volume in het assortiment, het product met de hoogste viscositeit, het formaat dat als laatste is toegevoegd. De onderstaande tabel is de minimale set die de moeite waard is om in een gebruikersspecificatie voor een biofarmaceutisch cartridgevulproces te schrijven.
|
Parameter |
Wat te specificeren |
Referentiepunt |
|
Vulvolumebereik |
Laagste en hoogste volume in alle formaten |
Bevestig het lage uiteinde onder belasting, niet op nominaal |
|
Doseernauwkeurigheid |
Afwijking per kanaal bij continue belasting |
±1% of minder voor biologische geneesmiddelen in kleine volumes |
|
Doseringsprincipe |
Pomptype, materiaal dat in contact komt met het product, afschuifprofiel |
Keramische plunjer voor lage afschuiving; peristaltisch voor paden voor eenmalig gebruik |
|
Vacuümcontrole |
Bereik, stabiliteit en loggen per cyclus |
Zuurstofgevoelige producten hebben de strakste band nodig |
|
Diepte van de stop |
Meetmethode en tolerantie |
Interferentie met de aandrijfstang van de pen-injector |
|
Dopkoppel of krimpkracht |
Bewaking, opname, alarmlimieten |
Small caps: smal venster, leveranciersgegevens plus tests |
|
Barrière systeem |
RABS of isolator, handschoenpoorten, VHP-cyclus, achtergrond |
Luchtstroom ongestoord door beweging van het mechanisme |
|
In-line inspectie |
Gewicht, positie van de stop, zuurstof in de hoofdruimte, cosmetisch |
Reikwijdte van mechanisme en gegevensretentie afwijzen |
|
Formaatflexibiliteit |
Patroon, PFS en injectieflacon op één platform |
Omschakeltijd en aantal formaatonderdelen |
Veelvoorkomende faalmodi en hoe u deze kunt verifiëren
De onderstaande faalwijzen verklaren de meeste afwijkingen die optreden tijdens de kwalificatie van het vulproces voor farmaceutische cartridges; elk heeft een verificatiemethode die thuishoort in het protocol en niet in een logboek voor probleemoplossing.
Bubbels en zichtbare deeltjes.Meestal te wijten aan ingesloten lucht en niet aan een pompfout. Verifieer met in-line vacuümontgassing, vloeistofniveauvolgend vullen en een stroompad met lage afschuiving - bevestig vervolgens op placeboruns op productiesnelheid, niet op halve snelheid.
Gekantelde of niet-zittende stoppers.Onzichtbaar bij het tankstation, dodelijk bij de lektest. Controleer met een zicht op de positie van de stop op elke eenheid en een periodieke destructieve controle van de gemonteerde diepte.
Doppen met te weinig of te veel aandraaimomenten.Beide veroorzaken afdichtingsfouten, in tegengestelde richtingen. Controleer dit met koppelmonitoring bij elke cyclus, gecorreleerd met de hoogspanningslekdetectie of de resultaten van het binnendringen van kleurstof.
Container kantelt tijdens overslag.Een handlingprobleem met een tankstationsymptoom. Verifieer met op visie gebaseerde oriëntatiecontroles en een beoordeling van de contactpunten van de geleiderail bij maximale lijnsnelheid.
Resterende zuurstof boven doel.Vaak een gasvervangingsprobleem, geen vacuümprobleem. Verifieer met een headspace-analyse van de batch en een gedocumenteerd stikstofzuiveringsprofiel.
Veelgestelde vragen
Hoe werkt een cartridgevulmachine?
In eenfarmaceutische cartridge vullenTijdens het proces is de container een buis met twee uiteinden: de patronen worden georiënteerd en overgebracht naar de kritieke zone, gedoseerd via een naald, afgesloten met een stop - onder vacuüm in de meeste aseptische lijnen - en afgesloten met een aluminium afdichting, waarbij het vulgewicht en de positie van de stop in de rij worden gecontroleerd.
Wat is het verschil tussen vacuüm- en atmosferische stop?
Bij atmosferische stoppers wordt de stop bij omgevingsdruk in de nek gedrukt. Bij vacuümstoppen wordt eerst de container geëvacueerd, waardoor het resterende gas in de kopruimte wordt verwijderd en de stop strakker tegen de muur wordt geplaatst, waardoor het risico op terugslag en onvolledige afdichting wordt verminderd.
Wat betekent RTU bij het vullen van cartridges?
Klaar voor gebruik: de container wordt voorgesteriliseerd geleverd in een nest in een afgesloten kuip, zodat de lijn niet hoeft te worden gewassen of gedepyrogeneerd. De afweging gaat naar het openen van de kuip, decontaminatie van de overdrachtsinterface en de kwalificatie van leveranciers.
Welke doseernauwkeurigheid is haalbaar bij het vullen van cartridges?
Voor biologische producten met een klein volume is ±1% of meer het normale doel voor een keramische plunjerpomp, geverifieerd per kanaal onder belasting met een product-matched placebo in plaats van alleen met water.
Kan één lijn cartridges, PFS en injectieflacons verwerken?
Ja - platformgebaseerde machines delen servobeweging, dosering en inspectie over de drie formaten, waarbij de formaatonderdelen per container worden gewijzigd. Omsteltijd en het aantal formaatdelen zijn de twee cijfers die u moet vastleggen voordat u bestelt.
Normen waarnaar wordt verwezen
ISO 14644-1 - cleanroomclassificatie op basis van deeltjesconcentratie in de lucht
USP 〈1207〉 - evaluatie van de integriteit van de containersluiting voor steriele producten
EU GMP-bijlage 1 - vervaardiging van steriele geneesmiddelen
Een cartridgevullijn opgeven
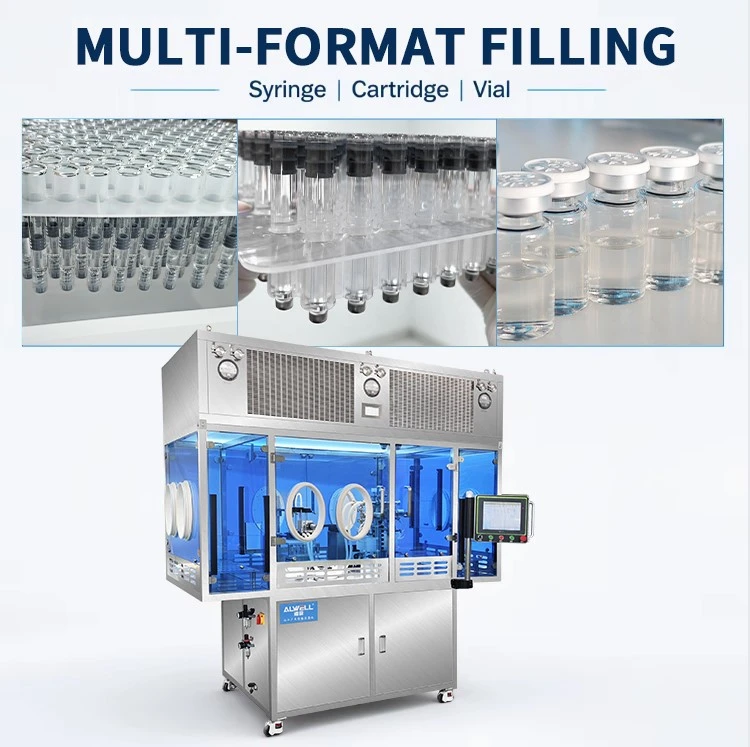
ALWELL bouwt aseptische vulplatforms in Shanghai voor injectables in kleine volumes. De vacuümvul- en stopmachine met geneste kuip verwerkt cartridges, voorgevulde spuiten en injectieflacons op hetzelfde platform, met behulp van volledige servobeweging met vacuümvullen en stoppen, in-line wegen en inspectie van de stoppositie, en bestrijkt het bereik van procesontwikkeling tot commerciële productie. Apparatuur wordt gebouwd volgens GMP-vereisten met CE-certificering, in een faciliteit van 5.000 m².
Het delen van platforms is het belangrijkst wanneer het vulproces voor farmaceutische cartridges later moet worden uitgebreid naar voorgevulde spuiten of injectieflacons: de doserings- en inspectiearchitectuur wordt overgenomen en alleen de onderdelen van het formaat veranderen.
Als u een vulproces voor farmaceutische cartridges kwalificeert of apparatuuropties vergelijkt, stuur ons dan de productkenmerken, het batchplan en de containerspecificatie, en ons procesteam zal de lijnconfiguratie met u bekijken.Vraag een lijnconfiguratiebeoordeling aan